
420 × 420 × 420 Millimeter Bauraum und bis zu 500 mm/s Druckgeschwindigkeit: Der Creality Ender-3 V3 Mega richtet sich an Anwender, die mit den üblichen Druckflächen nicht mehr auskommen. Technisch bleibt Creality allerdings beim kartesischen Bedslinger-Prinzip. Das Druckbett bewegt sich auf der Y-Achse und transportiert damit auch das wachsende Druckobjekt. Bei einem Gerät dieser Größe ist das ein wesentlicher konstruktiver Kompromiss. Der Mega verbindet sein großes Druckvolumen mit einem Sprite-2-Extruder, automatischer Druckbettkalibrierung und einem verstärkten Antrieb. Was davon tatsächlich zählt, hängt stark davon ab, welche Bauteile gefertigt werden sollen. Denn für großformatige Drucke gelten andere Anforderungen als für kleine Modelle, die nach wenigen Stunden fertig sind.

Aufbau und Platzbedarf
Der Ender-3 V3 Mega misst ohne zusätzliche Anbauteile 590 × 588 × 697,5 Millimeter und wiegt in der Standalone-Version rund 21,2 Kilogramm. Diese Abmessungen reichen für die Planung des Aufstellorts allerdings nicht aus. Das Druckbett fährt während des Betriebs nach vorne und hinten und benötigt dafür zusätzlichen Freiraum. Creality empfiehlt eine Aufstellfläche von ungefähr einem Quadratmeter. Auch die Unterlage sollte ausreichend steif und standsicher sein. Schließlich beschleunigt die Mechanik nicht nur eine kleine Druckplattform, sondern eine Platte mit 420 Millimetern Kantenlänge. Bei schnellen Richtungswechseln werden die dabei entstehenden Kräfte auf den Rahmen und den Aufstellort übertragen.
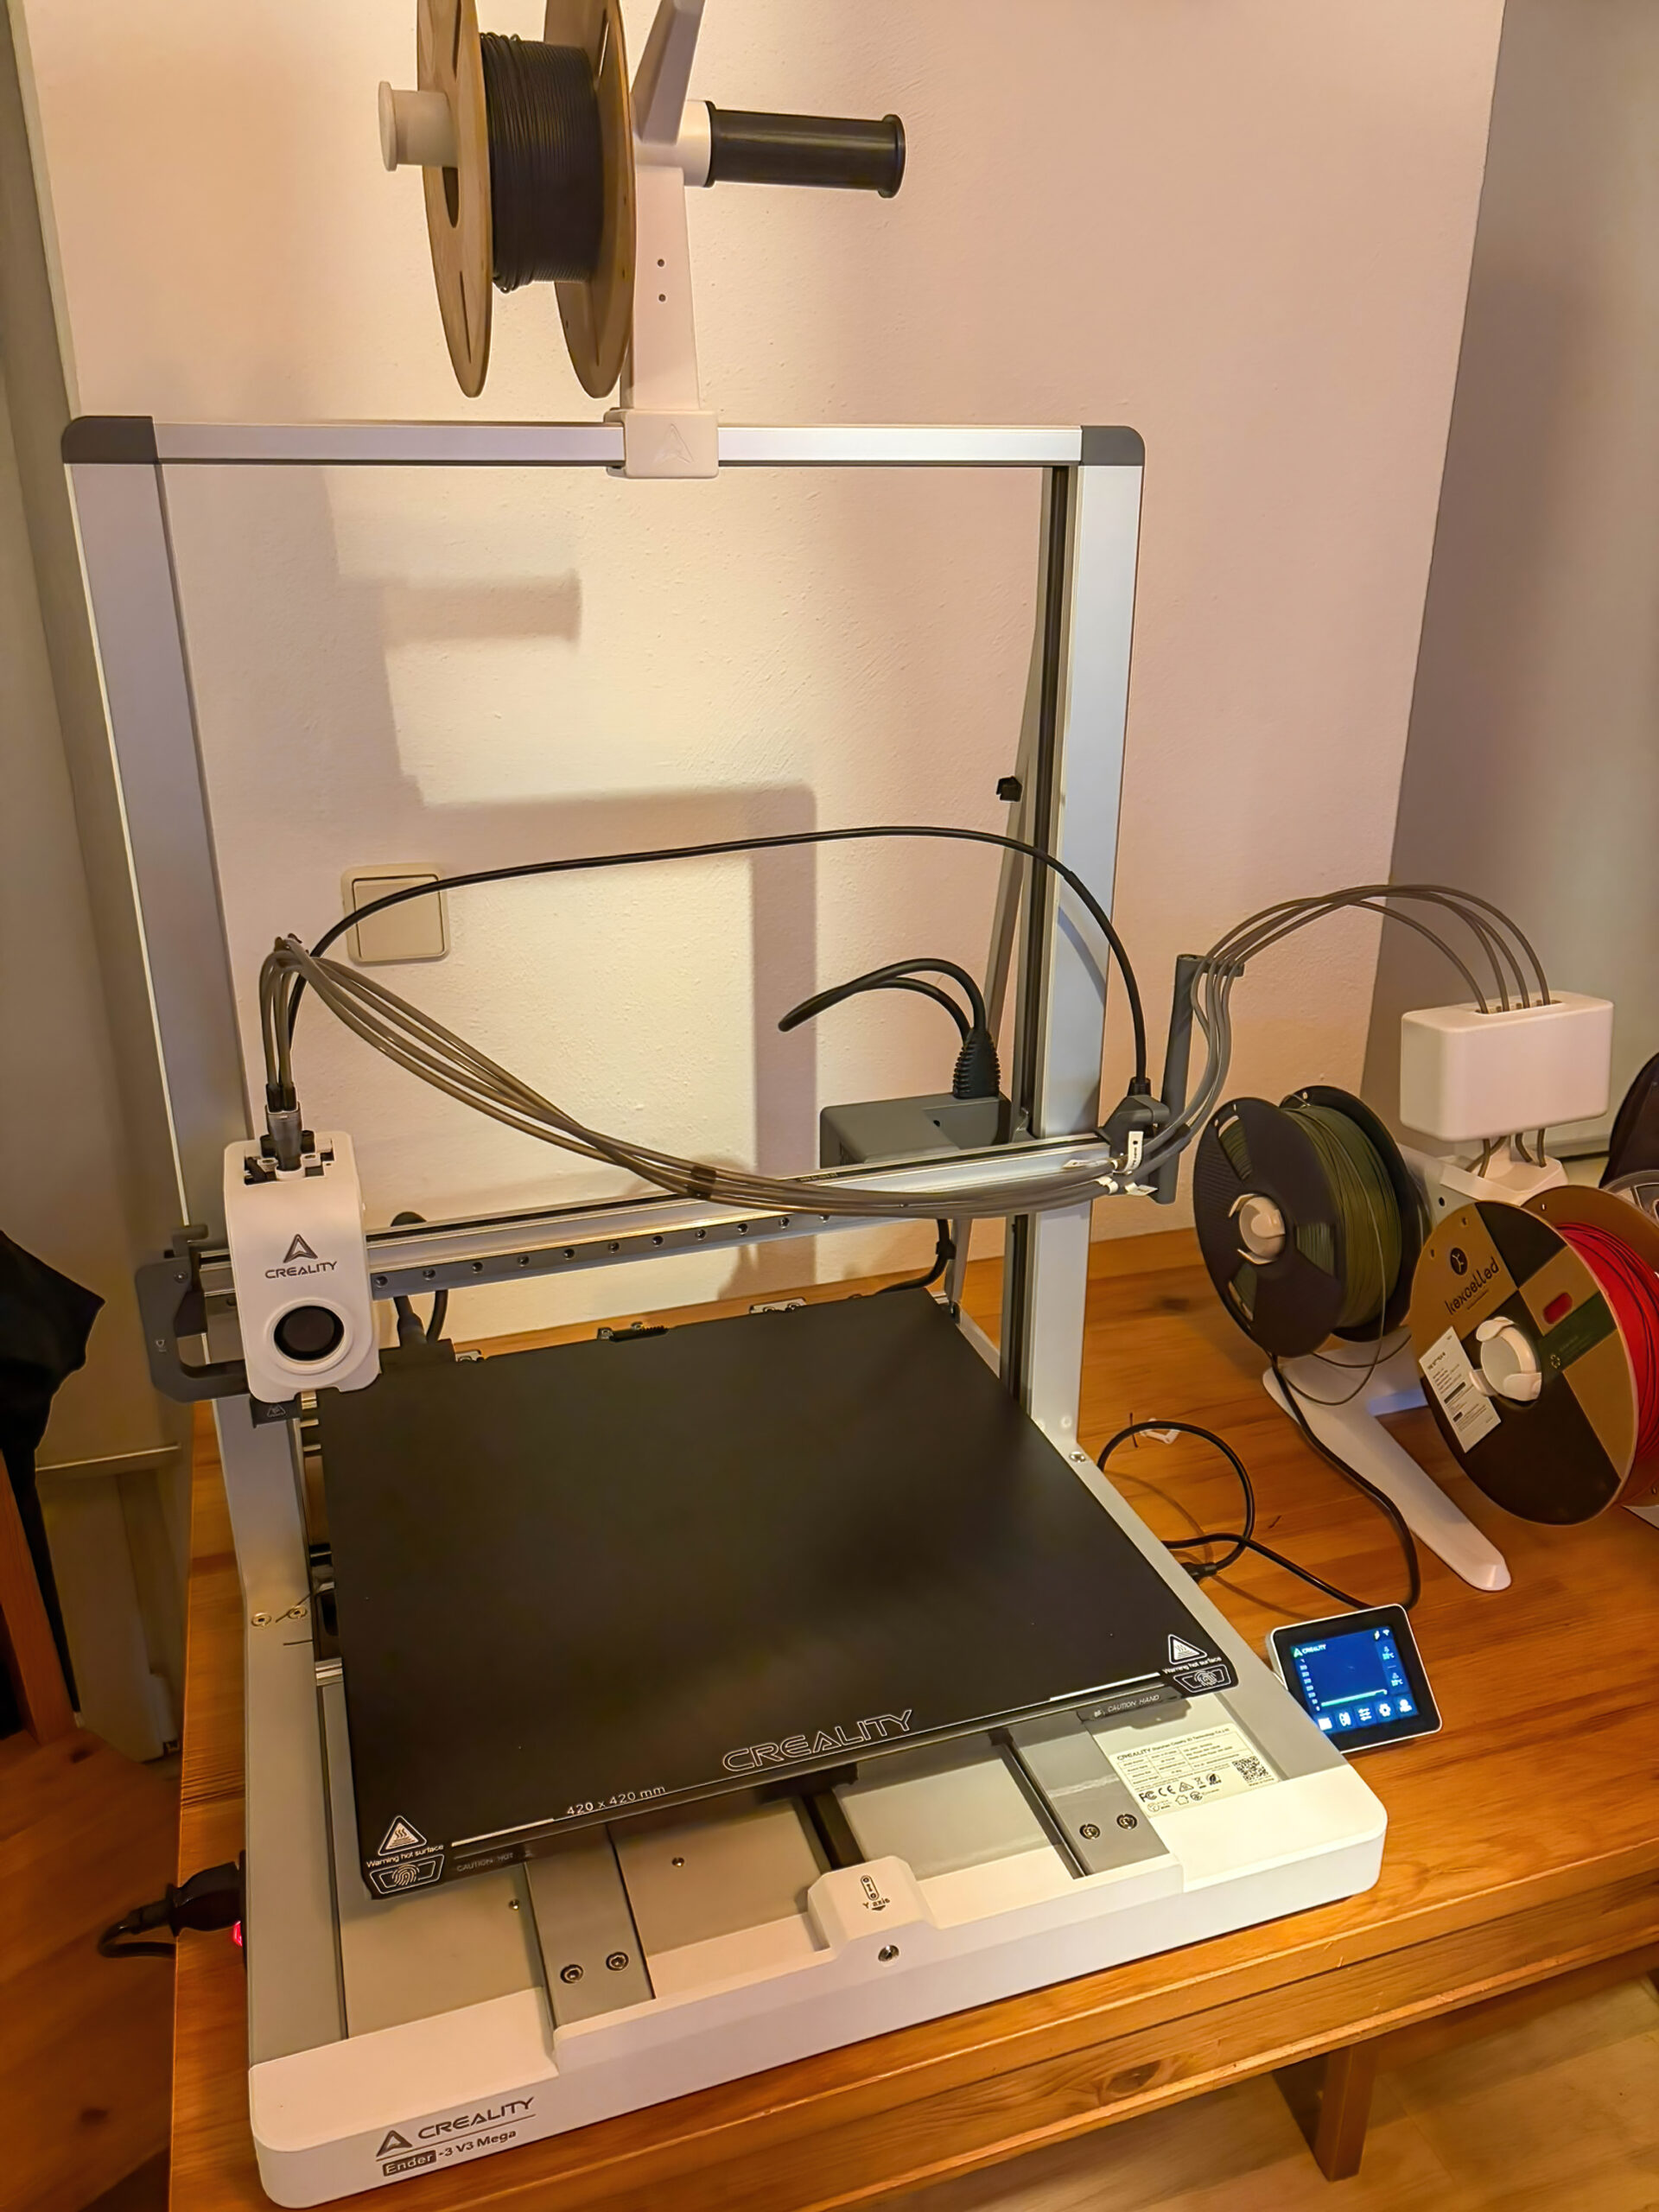
Creality setzt auf eine überwiegend metallische Konstruktion, zwei Y-Motoren und eine doppelt angetriebene Z-Achse. Die Verstärkungen sind angesichts der Größe nachvollziehbar. Sie sollen eine gleichmäßige Führung sicherstellen und unerwünschte Bewegungen begrenzen. Wie gut das gelingt, hängt jedoch auch von Druckgeschwindigkeit, Beschleunigung und dem Gewicht des jeweiligen Modells ab. Die Bedienung erfolgt über einen 3,2 Zoll großen Farb-Touchscreen. Für die Übertragung von Druckaufträgen stehen USB und WLAN im 2,4-GHz-Band zur Verfügung. Durch den offenen Rahmen sind Druckkopf und Mechanik gut erreichbar. Eine geschlossene Druckkammer fehlt hingegen, was die Materialauswahl in der Praxis einschränken kann.
420 Millimeter: Wenn der Bauraum tatsächlich gebraucht wird
Mit 420 × 420 × 420 Millimetern bietet der Mega rechnerisch rund 74 Liter Druckvolumen. Seine Druckfläche ist nahezu doppelt so groß wie die eines Geräts mit 300 × 300 Millimetern. Das schafft Spielraum für große Gehäuse, Prototypen, technische Konstruktionen oder Cosplay-Teile, die andernfalls in mehrere Segmente zerlegt werden müssten. Ein Druck in einem Stück erspart nicht nur das spätere Verbinden. Bei funktionalen Teilen können Klebe- oder Schraubstellen konstruktive Schwachpunkte darstellen. Auch bei sichtbaren Objekten entfällt die Nacharbeit an Übergängen. Das ist der wesentliche Vorteil eines Großformatdruckers und zugleich das stärkste Argument für den Mega. Die Fläche lässt sich ebenso für mehrere kleinere Objekte nutzen.
Allerdings erhöht eine voll belegte Druckplatte auch das Schadenspotenzial: Löst sich ein Teil und wird vom Druckkopf mitgerissen, kann das weitere Objekte beeinträchtigen. Bei langen Aufträgen steht entsprechend viel Druckzeit und Filament auf dem Spiel. Wer hauptsächlich kleine Halterungen oder Gehäuse produziert, gewinnt durch die größere Druckplatte wenig. Er muss aber den Platzbedarf, die große beheizte Fläche und die aufwendigere Mechanik dauerhaft berücksichtigen. Der Mega ist daher vor allem für Anwender interessant, die seine Abmessungen regelmäßig ausnutzen.
Bedslinger gegen CoreXY: Die Masse fährt mit
Bei der kartesischen Konstruktion des Mega bewegt sich der Druckkopf auf der X-Achse, während das Druckbett die Y-Bewegung übernimmt. Die Z-Achse sorgt für die Höhenverstellung. Dieses Prinzip ist mechanisch überschaubar und seit Jahren verbreitet. Seine Nachteile werden mit zunehmender Druckfläche allerdings deutlicher. Das Bett muss bei jeder Y-Bewegung beschleunigt und wieder abgebremst werden. Während eines Drucks wächst außerdem die Masse des darauf befestigten Objekts. Je größer und schwerer das Modell wird, desto höher sind die Kräfte bei identischer Beschleunigung. Besonders hohe, schlanke Teile können durch die Bewegung zusätzlich in Schwingung geraten.
Solche Schwingungen können sich als Ringing oder Ghosting bemerkbar machen: Auf glatten Außenflächen erscheinen dann wiederkehrende Muster, häufig in der Nähe von Ecken oder anderen abrupten Richtungswechseln. Auch die Maßhaltigkeit kann bei ungünstigen Einstellungen leiden. Das sind typische Risiken dieser Kinematik, keine automatisch nachgewiesenen Fehler jedes einzelnen Drucks. Creality begegnet ihnen mit einem verstärkten Aufbau, zwei Y-Motoren und Vibrationskompensation. Das kann die Auswirkungen reduzieren, hebt die Massenträgheit aber nicht auf. Bei einem üblichen CoreXY-System bewegt sich das Druckbett während des Drucks nicht in der XY-Ebene. Der Druckkopf übernimmt beide horizontalen Achsen, weshalb das Gewicht des entstehenden Objekts nicht fortlaufend mitbeschleunigt werden muss.
CoreXY ist deshalb nicht grundsätzlich fehlerfrei. Riemenspannung, Rahmensteifigkeit und die bewegte Masse des Druckkopfs bleiben wichtige Faktoren. Für hohe und schwere Druckobjekte hat die Bauweise aber einen klaren konstruktiven Vorteil. Ein Bedslinger kann ebenfalls saubere Ergebnisse liefern, sofern seine Bewegungsparameter zur Größe und Geometrie des Modells passen.
Druckgeschwindigkeit: 500 mm/s mit Einschränkungen
Creality nennt 500 mm/s als maximale Druckgeschwindigkeit, 300 mm/s als typischen Wert und bis zu 8.000 mm/s² Beschleunigung. Daraus lässt sich jedoch keine feste Druckdauer ableiten. Wie schnell ein Modell entsteht, bestimmen auch die Länge der Druckbahnen, die eingestellten Wandstärken, der Materialfluss und die Zahl der Richtungswechsel. Auf kurzen Strecken erreicht der Druckkopf die vorgegebene Höchstgeschwindigkeit oft gar nicht. Er muss bereits wieder abbremsen, bevor er vollständig beschleunigt hat. Bei großen, hohen Modellen kommt die bewegte Druckplatte als zusätzliche Einschränkung hinzu. Eine niedrigere Beschleunigung kann hier sinnvoller sein als der Versuch, jede Bewegung möglichst schnell auszuführen.
Creality sieht für bestimmte anspruchsvolle Modelle entsprechend reduzierte Geschwindigkeiten vor. Das ist kein Makel der Software, sondern eine Anpassung an die Mechanik. Die beworbenen 500 mm/s sollten deshalb nicht als realistischer Dauerwert für großformatige Drucke verstanden werden. Auch die Düsengröße beeinflusst die Fertigstellungszeit. Eine breitere Extrusionslinie und eine größere Schichthöhe können bei voluminösen Teilen mehr Zeit sparen als eine höhere Verfahrgeschwindigkeit. Voraussetzung ist allerdings, dass das Hotend den erforderlichen Materialdurchsatz schafft. Bei einem Druck, der viele Stunden oder Tage läuft, zählt letztlich die Zuverlässigkeit mehr als ein theoretischer Spitzenwert.
Automatische Kalibrierung auf großer Fläche
Eine Druckplatte mit 420 Millimetern Kantenlänge stellt hohe Anforderungen an die erste Schicht. Schon geringe Höhenunterschiede können dazu führen, dass die Düse an einer Stelle zu dicht über dem Bett fährt und an einer anderen zu weit entfernt ist. Entsprechend wichtig ist eine funktionierende Höhenkompensation. Der Ender-3 V3 Mega verfügt über eine automatische Nivellierung mit 81 Messpunkten. Aus den Messungen entsteht ein Höhenprofil, das die Steuerung während des Drucks berücksichtigt. Das vereinfacht die Einrichtung, macht die Platte aber nicht physisch eben. Mechanische Ausrichtung und saubere Druckoberfläche bleiben weiterhin wichtig. Hinzu kommt die thermische Ausdehnung. Eine große Druckplatte kann ihre Geometrie beim Aufheizen verändern. Es ist deshalb sinnvoll, unter Bedingungen zu kalibrieren, die möglichst nahe an den späteren Drucktemperaturen liegen. Bei großflächigen Objekten können zudem Spannungen während des Abkühlens entstehen. Lösen sich Ecken vom Bett, hilft auch die beste Höhenkompensation nur begrenzt. Geeignete Betttemperaturen, eine saubere Oberfläche und gegebenenfalls ein Brim bleiben wichtige Maßnahmen. Gerade vor einem langen Druckauftrag lohnt es sich, die erste Schicht vollständig zu kontrollieren.
Sprite 2: Weiches TPU als Besonderheit
Der Sprite-2-Extruder soll vor allem die Verarbeitung flexibler Filamente verbessern. Creality gibt einen Filamentweg von rund 74 Millimetern zwischen Extrusionszahnrädern und Düsenaustritt an. Eine möglichst kurze, gut geführte Strecke ist bei TPU wichtig, weil sich das Material unter Druck verformen und seitlich ausweichen kann. Nach Herstellerangaben unterstützt der Mega TPU mit Shore-Härten zwischen 85A und 95A. Das schließt weichere Varianten ein, die sich schwieriger fördern lassen als das verbreitete 95A-Material. Der große Bauraum eröffnet damit interessante Möglichkeiten für elastische Schutzelemente, Dichtungen oder flexible technische Bauteile.
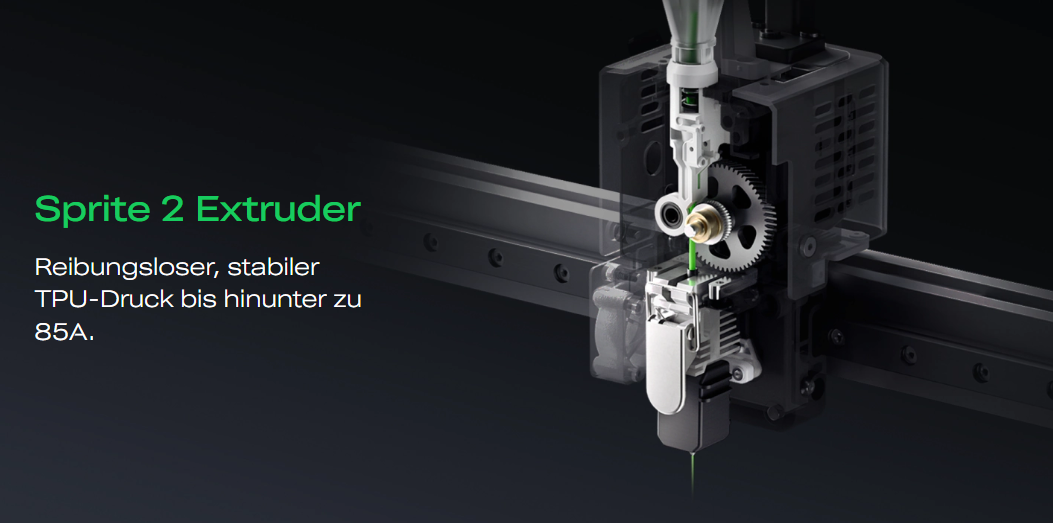
Die Materialfreigabe darf allerdings nicht mit den beworbenen Bewegungsgeschwindigkeiten verwechselt werden. Für besonders weiches TPU nennt Creality unter bestimmten Bedingungen nur ungefähr 5 mm/s bei 85A beziehungsweise 7 mm/s bei 90A. Bei solchen Materialien stehen eine gleichmäßige Förderung und passende Rückzugseinstellungen im Vordergrund. Ob ein konkretes Filament zuverlässig verarbeitet wird, hängt zudem von seiner Zusammensetzung und den gewählten Parametern ab.
Hotend, Filamente und Düsen
Das Hotend erreicht bis zu 300 °C, das Druckbett maximal 100 °C. Damit sind die Voraussetzungen für gängige Materialien wie PLA und PETG gegeben; auch TPU gehört zum vorgesehenen Einsatzbereich. Problematisch wird es bei ABS und ASA. Zwar reichen die Temperaturen grundsätzlich aus, die offene Bauweise verhindert aber eine gleichmäßig warme Druckumgebung. Gerade große ABS- oder ASA-Teile können sich bei Zugluft oder ungleichmäßiger Abkühlung verziehen. Typische Folgen sind Warping an den Ecken und Risse zwischen den Schichten. Eine Einhausung kann helfen, müsste beim Mega jedoch entsprechend groß ausfallen.
Ab Werk kommt eine 0,4-Millimeter-Düse zum Einsatz. Creality sieht außerdem Varianten mit 0,2, 0,6 und 0,8 Millimetern Durchmesser vor. Das Wechselsystem ist werkzeuglos ausgelegt. Für große technische Teile können 0,6 oder 0,8 Millimeter sinnvoll sein, weil breitere Linien und höhere Schichten weniger Druckbahnen erfordern. Die Wahl bleibt ein Kompromiss zwischen Detailgrad und Materialdurchsatz. Eine größere Düse hilft wenig, wenn das Hotend das zusätzliche Filament nicht schnell genug aufschmelzen kann. Für filigrane Konturen ist umgekehrt eine kleinere Düse häufig die bessere Wahl.
Software, Verbindung und Überwachung
Die Druckvorbereitung erfolgt mit Creality Print. Der Slicer bietet die üblichen Einstellungen für Schichthöhe, Temperaturen, Wandstärken, Füllmuster und Geschwindigkeit. Bei einem Drucker dieser Größe lohnt es sich besonders, die Profile an das jeweilige Objekt anzupassen. Ein flaches Gehäuse stellt andere Anforderungen an Beschleunigung und Kühlung als ein hoher, schlanker Aufbau. Druckaufträge können über WLAN übertragen werden; alternativ steht USB zur Verfügung. Eine Kamera ist nicht serienmäßig enthalten. Für die Fernüberwachung ist die optional erhältliche Nebula Camera oder eine andere geeignete Lösung nötig.
Gerade bei langen Großformatdrucken wäre eine Kamera im Lieferumfang sinnvoll. Sie erlaubt zumindest eine Sichtkontrolle, wenn der Drucker nicht unmittelbar im Blickfeld steht. Eine Garantie gegen Fehldrucke ist das allerdings nicht. Positiv bleibt die gute Zugänglichkeit des offenen Rahmens: Druckkopf, Bett und Mechanik lassen sich ohne das Öffnen eines Gehäuses erreichen.
Preis und Fazit
Mit rund 599 Euro im europäischen Creality-Shop bietet der Ender-3 V3 Mega vor allem eines: viel Druckfläche. Wer regelmäßig Objekte mit mehr als 300 Millimetern Kantenlänge fertigt, kann damit Arbeitsschritte einsparen und Bauteile herstellen, die auf kleineren Geräten geteilt werden müssten. Der Sprite-2-Extruder und die automatische Kalibrierung ergänzen das Konzept sinnvoll. Seine größte Einschränkung bleibt die Kinematik. Die verstärkte Mechanik und die Vibrationskompensation ändern nichts daran, dass bei jeder Y-Bewegung das gesamte Druckbett samt Modell beschleunigt wird. Für hohe und schwere Bauteile ist das gegenüber einem CoreXY-System ein Nachteil. Auch die offene Bauweise begrenzt die Eignung für temperaturempfindliche Filamente, während die fehlende Serienkamera bei langen Druckaufträgen auffällt.
Wer hauptsächlich große PLA- und PETG-Objekte oder geeignete TPU-Teile drucken möchte und dafür ausreichend Platz hat, findet im Mega ein interessantes Konzept. Wer dagegen besonders hohe Beschleunigungen, möglichst wenig bewegte Masse oder eine geschlossene Druckumgebung benötigt, sollte sich andere Bauweisen ansehen. Der Ender-3 V3 Mega ist damit kein universeller Ersatz für einen kompakten CoreXY-Drucker, sondern eine auf große Abmessungen ausgerichtete Alternative mit klaren technischen Kompromissen.